Tăng cơ tính và khả năng chịu nhiệt nhưng vẫn kiểm soát được bề mặt, màu sắc và độ ổn định khi gia công là yêu cầu quan trọng của các nhà sản xuất hạt nhựa biến tính. Với PA6, PA66, PBT, PET, PC và PP, hiệu quả gia cường phụ thuộc đồng thời vào chất lượng sợi, khả năng tương thích với nhựa nền và điều kiện phối trộn.
Sợi thủy tinh cắt ngắn chuyên dụng cho nhựa nhiệt dẻo được thiết kế để cấp liệu, phân tán và liên kết với polyme trong quá trình đùn phối trộn. Lựa chọn đúng mã sợi giúp nhà máy cân bằng cơ tính, ngoại quan, năng suất và chi phí sản xuất.
1. Tổng quan về sợi thủy tinh cắt ngắn
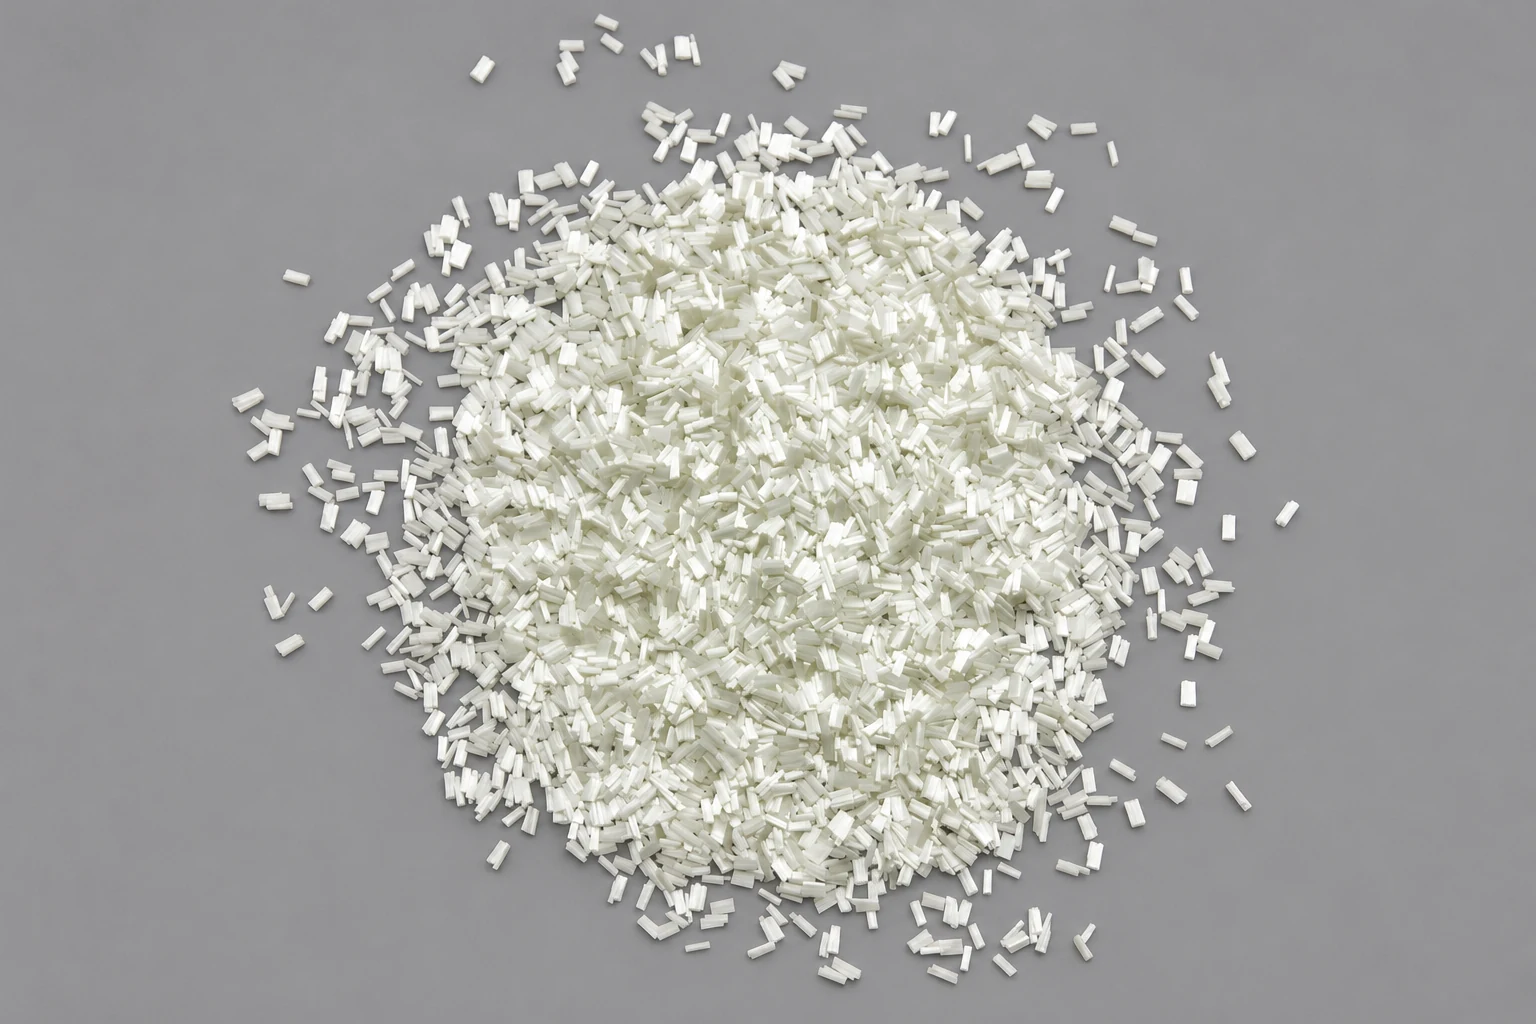
Sợi thủy tinh E-glass cắt ngắn, còn gọi là chopped strands cho nhựa nhiệt dẻo, được tạo từ các bó sợi liên tục có lớp xử lý bề mặt rồi cắt theo chiều dài xác định. Trong ứng dụng nhựa nhiệt dẻo, lớp phủ phải phù hợp với nhựa nền và điều kiện gia công. Các đoạn sợi thường giữ dạng bó nhỏ trước khi được thấm ướt và phân tán trong nhựa nóng chảy.
Khi phối trộn đúng cách, tải trọng được truyền từ nhựa sang sợi qua vùng liên kết sợi–polyme. Vật liệu có thể cải thiện độ bền kéo, độ bền uốn, mô đun đàn hồi, khả năng chống rão và nhiệt độ biến dạng dưới tải. Sợi cũng ảnh hưởng đến co ngót và ổn định kích thước; hướng sợi không đồng đều có thể làm tăng cong vênh.
Không nên chọn sợi chỉ theo chiều dài hoặc đường kính. Hai sản phẩm có cùng kích thước vẫn có thể cho kết quả khác nhau nếu lớp phủ, khả năng phân tán hoặc mức độ tương thích với nhựa nền khác nhau.
2. Thông số kỹ thuật cần kiểm soát
Các mức dưới đây phục vụ lựa chọn ban đầu, không thay thế TDS hay tiêu chuẩn nghiệm thu của mã hàng cụ thể.
| Thông số | Thông số tham khảo | Ý nghĩa trong sản xuất |
|---|---|---|
| Loại thủy tinh | E-Glass hoặc dòng được chỉ định | Nền tảng cơ tính và đặc tính vật liệu gia cường. |
| Đường kính sợi đơn | Thường gặp 10–13 µm; có kích thước khác tùy dòng | Ảnh hưởng diện tích tiếp xúc, thấm ướt và ngoại quan. |
| Chiều dài cắt ban đầu | Thường gặp 3,0 hoặc 4,5 mm | Ảnh hưởng cấp liệu và chiều dài sợi lưu giữ sau gia công. |
| Độ ẩm | Một số mã quy định ≤ 0,10% | Hạn chế nguồn ẩm đưa vào quá trình phối trộn. |
| Loại lớp phủ (sizing) | Chuyên dụng cho nhựa nền | Hỗ trợ bảo vệ sợi, phân tán và truyền ứng suất. |
| Hàm lượng lớp phủ | Theo TDS từng mã | Cân bằng độ nguyên vẹn bó sợi và khả năng mở bó trong nhựa. |
| Độ chảy khô, xơ bụi | Đối chiếu tài liệu và chạy thử | Ảnh hưởng định lượng, vệ sinh và độ ổn định dây chuyền. |
| Độ bền nhiệt của lớp phủ | Phù hợp nhiệt độ và thời gian lưu | Hạn chế biến màu, khí và cặn. |
Đường kính sợi đơn và chất lượng bề mặt
Ở cùng khối lượng sợi, đường kính nhỏ hơn tạo diện tích bề mặt tiếp xúc lớn hơn. Khi nhựa thấm ướt tốt và lớp phủ tương thích, điều này có thể hỗ trợ truyền ứng suất giữa sợi và nhựa. Tuy nhiên, diện tích tiếp xúc lớn cũng tăng yêu cầu đối với thấm ướt và phân tán.
Sợi mảnh hơn không tự động cho vật liệu tốt hơn. Để kiểm soát lộ sợi và độ bóng, cần đánh giá đường kính cùng hàm lượng sợi, độ nhớt nhựa, chiều dài sợi sau gia công, nhiệt độ khuôn, tốc độ phun và vị trí cổng phun. Ngoại quan phải được kiểm tra trên chi tiết thực tế, nhất là vỏ thiết bị yêu cầu bề mặt đẹp.
Sợi thủy tinh cắt ngắn 3 mm và 4,5 mm
Trong máy đùn trục vít đôi, sợi chịu ứng suất cắt và bị rút ngắn. Vì vậy, chiều dài sợi còn lại trong hạt nhựa và chi tiết ép mới trực tiếp ảnh hưởng hiệu quả gia cường. Chọn đầu vào 4,5 mm không có nghĩa sợi giữ nguyên 4,5 mm sau sản xuất.
Jushi ghi nhận trong thử nghiệm của hãng rằng sợi 4,5 mm cho chiều dài lưu giữ sau đùn nhỉnh hơn loại 3 mm. Kết quả trên từng dây chuyền vẫn phụ thuộc cấu hình trục vít và điều kiện vận hành.
- Cân nhắc cấp sợi ở vị trí nhựa đã nóng chảy phù hợp.
- Bố trí phần tử trục vít để phân tán đủ mà không cắt sợi quá mạnh.
- Kiểm soát tốc độ trục vít, năng suất và thời gian lưu.
- Đánh giá chiều dài sợi sau cả đùn phối trộn và ép phun.
Mục tiêu là phân tán đồng đều trong khi giữ được chiều dài gia cường hữu ích, thay vì chỉ tăng lực cắt để phá bó sợi.
Độ ẩm của sợi thủy tinh khi đùn ép
Với PBT, PET và PA, nước ở nhiệt độ gia công có thể gây suy giảm mạch polyme, thay đổi độ nhớt và giảm cơ tính; đồng thời góp phần tạo vệt bạc, bọt khí hoặc lỗi bề mặt.
Một số mã sợi có giới hạn độ ẩm ≤ 0,10%. Giới hạn độ ẩm của sợi không phải giới hạn độ ẩm cho phép của nhựa nền hay hỗn hợp. Cần kiểm soát riêng nhựa, sợi, hạt màu, phụ gia và nguyên liệu tái sinh, cùng điều kiện lưu kho và thời gian mở bao.
Tuân thủ chế độ sấy do nhà sản xuất từng nguyên liệu khuyến nghị. Không tự áp dụng một nhiệt độ sấy chung cho mọi thành phần; điều kiện quá mạnh có thể ảnh hưởng lớp phủ hoặc màu sắc.
Sizing và liên kết sợi–nhựa
Sizing là tổ hợp thành phần có thể gồm chất ghép nối silane, chất tạo màng, chất bôi trơn và phụ gia hỗ trợ. Lớp phủ bảo vệ sợi khỏi ma sát, giữ bó sợi đủ nguyên vẹn khi vận chuyển, hỗ trợ thấm ướt và phân tán, đồng thời tăng tương tác tại vùng tiếp xúc sợi–nhựa.
Silane có thể tạo liên kết với bề mặt thủy tinh; nhóm chức hữu cơ được lựa chọn để tương tác hoặc phản ứng phù hợp với hệ nhựa. Mức độ liên kết phụ thuộc cấu trúc silane, công thức sizing và hóa học của polyme, không phải mọi hệ đều tạo cùng một kiểu liên kết.
Với PP có tính không phân cực, cần đánh giá cùng chất tương hợp, chẳng hạn PP ghép maleic anhydride. Không nên kỳ vọng việc đổi sợi đơn lẻ sẽ khắc phục toàn bộ vấn đề liên kết của công thức.
3. Yêu cầu vận hành khi phối trộn
Hạn chế nghẹt phễu cấp liệu sợi thủy tinh
Sợi cần di chuyển ổn định qua phễu và thiết bị cấp liệu, hạn chế tạo cầu liệu, vón cục hoặc phát sinh nhiều xơ bụi. Với thiết bị định lượng theo hao hụt khối lượng (loss-in-weight feeder), đặc tính chảy ổn định hỗ trợ giảm dao động lượng sợi đưa vào máy.
Ví dụ, PA6 GF30 thường chỉ vật liệu chứa khoảng 30% sợi theo khối lượng. Với 100 kg thành phẩm mục tiêu, phần sợi là 30 kg; 70 kg còn lại gồm nhựa nền và các thành phần khác. Cấp liệu không ổn định có thể gây biến động hàm lượng tro, cơ tính và độ nhớt giữa các thời điểm sản xuất.
Phân tán đồng đều, hạn chế gãy sợi
Sợi cần nguyên vẹn phù hợp trước khi vào máy, sau đó mở bó, được thấm ướt và phân bố đều trong nhựa. Bó sợi không mở đủ có thể tạo đốm trắng, vùng thấm ướt kém, cơ tính không đồng đều hoặc khuyết tật bề mặt.
Ngược lại, gia tăng lực cắt quá mức có thể làm sợi ngắn đi đáng kể. Mã sợi phù hợp cần tương thích với khả năng phân tán của dây chuyền, đồng thời duy trì chiều dài sợi hữu ích.
Độ bền nhiệt, màu sắc và khí phát sinh
Lớp phủ cần phù hợp nhiệt độ nóng chảy và thời gian lưu. Sizing không phù hợp hoặc nguyên liệu bị gia nhiệt quá mức có thể ngả vàng, phát sinh khí, mùi, cặn và chấm đen. Cần đánh giá trên điều kiện gia công dự kiến, nhất là với hạt màu tự nhiên hoặc màu sáng.
Không mặc định mọi sợi có sizing đều chịu được mọi nhiệt độ, hoặc có thể bảo đảm không biến màu trong mọi công thức.
4. Chọn sợi gia cường cho PA6, PA66, PBT, PET và PP
Với hạt nhựa biến tính gia cường sợi thủy tinh, nên chọn lớp phủ tương thích với đúng nhựa nền trước khi so sánh chiều dài cắt và hàm lượng sợi. Bảng dưới đây giúp khoanh vùng tiêu chí để duyệt mẫu.
| Nhựa nền | Mục tiêu thường gặp | Tiêu chí ưu tiên |
|---|---|---|
| PA6 / PA66 | Chịu lực, chịu nhiệt, chống rão | Sizing cho PA; cơ tính và độ bền môi trường. |
| PBT | Connector, công tắc, chi tiết điện | Kiểm soát ẩm, ngoại quan, ổn định kích thước, tương thích phụ gia. |
| PET | Chi tiết kỹ thuật có yêu cầu cơ tính và chịu nhiệt | Kiểm soát thủy phân, độ nhớt và kết tinh. |
| PC / PC blend | Vỏ thiết bị, chi tiết cần độ cứng | Grade chuyên dụng; cân bằng va đập, màu sắc và bề mặt. |
| PP | Linh kiện ô tô, gia dụng và công nghiệp | Sizing cho PP và hệ chất tương hợp phù hợp. |
Không thay thế trực tiếp mã sợi giữa các nhựa nền chỉ vì cùng kích thước. Mỗi thay đổi cần kiểm chứng bằng compound và sản phẩm ép thực tế.
5. Ứng dụng thực tế
Ô tô và phương tiện vận tải
Các ứng dụng có thể gồm nắp che động cơ, vỏ cụm chi tiết phù hợp, giá đỡ, khung chịu lực, vỏ cảm biến, đầu nối điện và một số chi tiết hệ thống làm mát như vỏ thermostat hoặc đầu nối.
Với chi tiết tiếp xúc nước nóng hoặc dung dịch làm mát chứa glycol, phải lựa chọn toàn bộ hệ nhựa–sợi–phụ gia đáp ứng yêu cầu lão hóa. Cơ tính ban đầu cao chưa chứng minh được độ bền sử dụng dài hạn.
Điện và điện tử
Connector, công tắc, khung cuộn dây và chi tiết cách điện có thể sử dụng nhựa gia cường sợi thủy tinh. Ngoài cơ tính, vật liệu có thể cần đáp ứng chống cháy, tính chất điện và ổn định kích thước. Những đặc tính này phải được đánh giá trên compound hoàn chỉnh, không suy ra riêng từ sợi.
Dụng cụ điện cầm tay và thiết bị công nghiệp
Vỏ máy, tay cầm, giá đỡ, bánh răng và các chi tiết cơ khí bằng nhựa cần cân bằng độ cứng, va đập, chống rão, độ bền mỏi, mài mòn, ngoại quan và khả năng lắp ráp. Tăng hàm lượng sợi chỉ là một phần của bài toán thiết kế vật liệu.
6. Đánh giá mẫu trước khi sản xuất
- Xác định yêu cầu: Mã nhựa nền, hàm lượng sợi, màu, cơ tính, môi trường sử dụng và tiêu chuẩn khách hàng.
- Đối chiếu tài liệu: TDS, SDS, tương thích nhựa, bảo quản và chứng từ liên quan.
- Chạy thử: Theo dõi định lượng, tải máy, áp suất, khí, màu và chất lượng hạt.
- Kiểm tra sản phẩm: Cơ tính, hàm lượng sợi, ngoại quan, kích thước và độ bền sau lão hóa nếu cần.
Ví dụ với PA66 GF30 dùng trong hệ thống làm mát, nên đánh giá khả năng duy trì cơ tính sau tiếp xúc dung dịch làm mát, thay vì chỉ so sánh độ bền kéo của mẫu mới ép.
7. Câu hỏi thường gặp
Có thể dùng chung sợi cho FRP, bê tông và nhựa nhiệt dẻo?
Không nên mặc định thay thế được. Các dòng này có thể khác loại thủy tinh, lớp phủ, chiều dài và cơ chế phân tán. Cần lựa chọn đúng mã cho ứng dụng nhựa nhiệt dẻo.
Chọn tỷ lệ sợi thủy tinh cho máy đùn trục vít đôi thế nào?
Chọn tỷ lệ theo yêu cầu cơ tính và ngoại quan của chi tiết. Ví dụ, GF30 là điểm thử khi công thức đặt mục tiêu 30% sợi theo khối lượng. So sánh độ cứng, va đập, khả năng chảy và cong vênh trên chi tiết ép trước khi chốt tỷ lệ.
Khắc phục lỗi nổi sợi thủy tinh trên bề mặt nhựa thế nào?
Trước hết, kiểm tra sợi đã phân tán đều trong hạt nhựa chưa. Nếu hạt đạt yêu cầu nhưng chi tiết vẫn lộ sợi, thử điều chỉnh nhiệt độ khuôn và tốc độ phun trong phạm vi khuyến nghị cho nhựa nền. So sánh trên cùng khuôn và cùng lô hạt để xác định tác động của từng thay đổi.
Sợi kháng thủy phân có bảo đảm độ bền compound?
Không. Tính chất này phụ thuộc nhựa nền, lớp phủ sợi, phụ gia ổn định và môi trường sử dụng. Cần thử nghiệm vật liệu hoàn chỉnh.
Xác nhận yêu cầu tiếp xúc thực phẩm và kháng thời tiết
Cần yêu cầu hồ sơ cho đúng mã sợi, thị trường và điều kiện sử dụng; đồng thời đánh giá công thức hoàn chỉnh. Hồ sơ của một thành phần không tự động chứng minh sản phẩm ép đáp ứng mọi yêu cầu. Với ứng dụng ngoài trời, cần xem xét cả ổn định UV của nhựa và phụ gia.
8. Báo giá sợi thủy tinh cắt ngắn theo tấn
Quý doanh nghiệp đang phát triển PA6 GF30, PA66 gia cường, PBT cho linh kiện điện hoặc PP cho chi tiết công nghiệp? Vui lòng gửi GKTECH mã nhựa nền, hàm lượng sợi mục tiêu, cấu hình dây chuyền, năng suất, yêu cầu cơ tính và ngoại quan, cùng điều kiện tiếp xúc nhiệt, nước, glycol, hóa chất hoặc ngoài trời.
Liên hệ để nhận báo giá theo tấn, pallet hoặc container và yêu cầu TDS, SDS/MSDS theo mã sợi. Khi hỏi giá, vui lòng ghi rõ chiều dài cắt 3 mm hoặc 4,5 mm, số lượng dự kiến và địa điểm giao hàng. GKTECH xác nhận quy cách, khả năng cung ứng và hồ sơ kỹ thuật theo từng yêu cầu.
Công ty TNHH Kỹ Thuật Gia Khang – GKTECH
Hotline: 03 6262 1886
Email: gktech@gktech.vn
Tài liệu tham khảo kỹ thuật
- Jushi – TDS sợi 568H cho PA6 và PA66: ví dụ về sizing và thông số một mã cụ thể, không đại diện mọi dòng sợi.
- Jushi – Ảnh hưởng của chiều dài cắt đến gia cường nhựa nhiệt dẻo.
- 3B Fibreglass – Danh mục sợi cắt ngắn và các nhóm ứng dụng.
Nội dung hướng dẫn lựa chọn chung. Các thông số và khả năng đáp ứng cần được xác nhận theo TDS, hồ sơ của đúng mã hàng và kết quả chạy thử.